Việc bắt vít một chốt đồng vào cáp nhôm là một trong những quyết định trông ổn trong một năm rồi lại thất bại theo cách mà không ai giải thích được. Mối nối không bị chảy vì chốt bị quá kích thước — nó hỏng vì hai kim loại khác nhau nằm trong độ ẩm với dòng điện chạy qua.
Những gì thực sự xảy ra ở nơi này
Đồng và nhôm nằm cách xa nhau trên dòng galvanic. Đặt chúng tiếp xúc, thêm độ ẩm từ quá trình ngưng tụ hoặc rửa sạch, và nhôm sẽ trở thành cực dương. Nó bị ăn mòn ưu tiên, điện trở tiếp xúc tăng lên, và khớp nối nóng hơn. Khớp nóng hơn sẽ thúc đẩy phản ứng nhanh hơn.
Dấu hiệu có thể nhìn thấy là một lớp bột trắng quanh gò súng và một nòng súng đã trở nên giòn. Dấu hiệu có thể đo được là điện trở tăng lên dưới tải, đó là lý do tại sao các sự cố này thường xuất hiện dưới dạng điểm nóng không giải thích được trong quá trình khảo sát nhiệt thay vì là một sự đứt gãy rõ ràng.
Ba loại móc, ba công việc
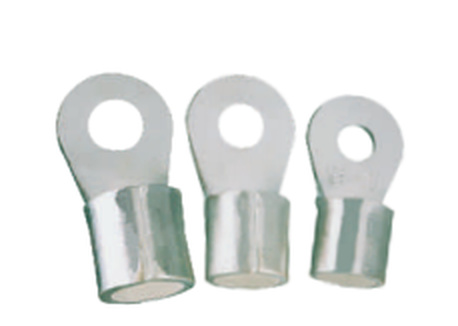
| Lug | Chất liệu thân xe | Sử dụng trên |
|---|---|---|
| DT | T2 đồng, mạ thiếc | Cáp đồng |
| DL | 1060 nhôm | Cáp nhôm |
| DTL | Lòng bàn tay đồng, thân nhôm | Thiết bị đồng sang cáp nhôm |
Logic rất đơn giản. Khớp chốt với dây dẫn sẽ loại bỏ cặp điện tại điểm kẹp, là khớp nối mang dòng điện. DT trên cáp đồng, DL trên cáp nhôm, và DTL nơi thanh thiết bị làm bằng đồng nhưng cáp là nhôm.
DTL tồn tại chính vì không phải lúc nào cũng tránh được sự không khớp ở thượng nguồn: thiết bị đóng cắt và thanh cái thường làm bằng đồng, trong khi cáp đầu vào có thể là nhôm. Chốt hai kim loại di chuyển chuyển tiếp vào bên trong chốt giữa, nơi nó được sản xuất và bịt kín, thay vì để nó ở một giao diện có bu lông ngoài hiện trường.
Tại sao thùng "dầu-stop" không được tiếp thị
Nòng DT và DL được đóng ở đầu lòng bàn tay. Đối với cáp cách điện giấy hoặc cáp chứa hợp chất, việc đóng đó ngăn không cho lớp thấm thấm chảy ra ngoài qua chốt khi chịu tải. Trên cáp XLPE thông thường, điều này đơn giản là chốt được niêm phong ở một đầu, điều này không bao giờ là bất lợi.
Đầu kín cũng giúp người lắp đặt có điểm dừng sâu: dây cáp đi vào cho đến khi nó vừa khít, và vị trí bấm nút sau đó có thể dự đoán được từ chốt này sang chốt khác.
Hợp chất ghép nối không phải là tùy chọn trên nhôm
Nhôm bị oxy hóa chỉ trong vài phút sau khi bị mài mòn. Lớp oxit là chất cách điện, nên một cái kẹp trên nhôm oxy hóa có điện trở không liên quan gì đến kim loại bên dưới.
Cách làm tiêu chuẩn là chải dây các sợi, bón hợp chất ghép và bóp khi hợp chất vẫn còn tồn tại. Hợp chất này đẩy không khí và oxit ra khỏi giữa các sợi và ngăn chúng vào. Bỏ qua nó sẽ tạo ra mối nối đo được khi lắp đặt và sẽ xuống cấp trong hai năm tiếp theo.
Crimping: lục giác, không phải thụt lề
Các chốt cáp trên khoảng 10 mm² được kẹp bằng khuôn lục giác thay vì khuôn lõm. Hình lục giác nén đều nòng súng từ sáu hướng, điều này quan trọng với nhôm vì nó làm cứng nhanh hơn đồng — nén không đều tạo ra một điểm cứng và một điểm tăng ứng suất bên cạnh.
Hai quy tắc thực tiễn:
- Kẹp từ đầu lòng bàn tay về phía đầu cáp, để dây dẫn không bị đẩy ra khỏi nòng súng.
- Không mở lại khuôn giữa chu kỳ và không thêm miếng cắn thứ hai ở vị trí khác. Trên nhôm, cắn lần hai có khả năng làm nứt nòng súng cao hơn là cải thiện mối nối.
Chọn lỗ chốt
Ghép lỗ với bu lông, không phải với vòng đệm lớn nhất bạn có:
| Bolt | Lỗ |
|---|---|
| M8 | 8.5 mm |
| M10 | 10,5 mm |
| M12 | 12,5 mm |
| M14 | 14,5 mm |
| M16 | 16,5 mm |
Lỗ lớn hơn sẽ giảm miếng vá tiếp xúc và cho phép chốt quay dưới mô-men xoắn. Trên cáp nhôm, độ xoay còn tệ hơn cáp đồng, vì lớp màng oxit tái tạo trên lòng bàn tay phải bị vòng đệm phá vỡ lần nữa.
Danh sách kiểm tra
- Vật liệu dẫn điện được xác nhận trước khi lấy chốt
- Vật liệu chốt phù hợp với dây dẫn, DTL trong đó chốt là đồng
- Các sợi nhôm được chải và trộn ngay trước khi ép
- Khuôn lục giác phù hợp với kích thước cáp, kẹp từ lòng bàn tay về phía cáp
- Lỗ chốt khớp với bu lông, mặt vòng đệm sạch và phẳng
- Điện trở khớp nối được đo sau khi lắp đặt và ghi lại
Hầu hết các loại này không tốn chi phí khi hoàn thiện và không thể sửa sau này.