Hầu hết các lỗi bóp được quyết định trong hai giây đầu của quá trình và phát hiện vài tháng sau khi thực địa. Lỗi này có thể nhìn thấy ngay trên bàn — chỉ là không được tìm kiếm.
Đây là hướng dẫn ngắn về những gì có thể xảy ra, nó trông như thế nào và kiểm tra nào phát hiện ra lỗi.
Thiếu bóp
Nòng súng bị nén nhưng các sợi không được kết dính. Về mặt hình thức, phần bấm trông nông, và nòng súng vẫn giữ được đường viền tròn ban đầu ở một hoặc hai mặt.
Nguyên nhân thường là do một khuôn lớn hơn một kích thước cho đầu nối, hoặc một dụng cụ đã được điều chỉnh để dừng lại trước khi đóng hoàn toàn nhằm tránh nứt lớp cách điện.
Hệ quả là khoảng trống giữa các sợi. Khớp nối giữ được cơ học, kéo nhẹ và nóng lên khi các khoảng trống bị oxy hóa.
Bắt nó bằng: kiểm tra kéo trên mẫu từ mỗi ca trực, và kiểm tra xem dấu xúc xắc có khớp với kích thước đầu cuối hay không.
Kéo quá mức
Nòng súng bị dẹt vượt qua phần thiết kế. Khe nối mở ra, hoặc nòng mỏng đi ở mép khuôn và lộ ra một đường sáng sẽ trở thành vết nứt sau vài chu kỳ nhiệt.
Điều này thường xảy ra khi sử dụng khuôn quá nhỏ, hoặc do dụng cụ bị mất cần cóc và bị đóng chỉ bằng áp lực tay.
Bắt nó với: cùng một bài kiểm tra kéo — mối nối bị ép quá mức thường bị gãy ở nòng súng thay vì kéo ra — cộng thêm kiểm tra trực quan xem có vết nứt đường nối không.
Hình dáng xúc xắc sai
Một vòng ferrule hình vuông được bấm bằng khuôn lõm trông hoàn toàn chấp nhận được: ống được đóng, dây bên trong, không có gì sai rõ ràng. Vấn đề là tiết diện có hình tròn với một điểm nén, và các sợi bên trong không được kết dính đều.
Khớp nối hoạt động trong bài kiểm tra trên bàn và hoạt động không dự đoán được trong khối đầu cuối, nơi kẹp chịu lực lên các mặt chưa từng được hình thành.
Bắt nó với: kiểm tra mặt cắt trên mẫu mặt cắt ngang — bốn mặt phẳng cho dây nối, lục giác hoặc lõm cho chặng, kẹp đôi trên các đầu nối cách điện.
Dây chưa được gắn hoàn toàn
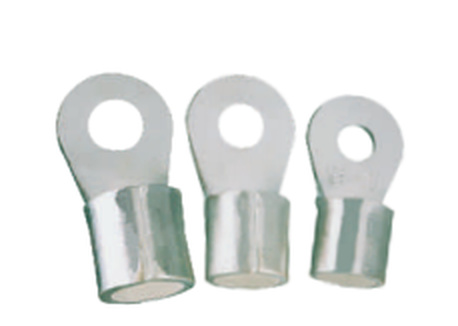
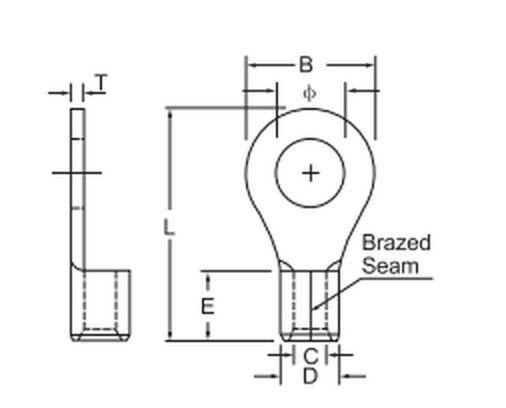
Dây dẫn dừng lại trước đầu nòng súng, nên chỉ một phần chiều dài kẹp mang dòng điện. Trên đầu nối vòng, điểm bấm trông bình thường từ phía trên; Khe hở chỉ nhìn thấy ở lối vào của dây.
Trên dây ferrule, lỗi tương tự xuất hiện dưới dạng một ống bị đóng ở đầu xa và trống gần dây.
Nguyên nhân thường là do chiều dài dải: quá ngắn so với nòng súng, hoặc một dải được đo dựa trên lớp cách điện thay vì vật dẫn điện.
Bắt nó bằng: thước đo dài bằng dải tại bàn và kiểm tra xem dây dẫn có nhìn thấy ở đầu kiểm tra của nòng súng không.
Thiếu giá đỡ cách nhiệt
Trên các đầu nối cách điện, kẹp sau phải chạm vào ống lóc. Nếu dụng cụ được thiết lập cho đầu nối trần, ống sẽ để lỏng và dây sẽ uốn cong ở lối ra nòng.
Không có gì hiển thị khi cài đặt. Sau vài nghìn chu kỳ rung, các sợi bị đứt ngay bên ngoài nòng súng — một lỗi trông giống như vấn đề dây nhưng thực ra là vấn đề cài đặt dụng cụ.
Bắt nó bằng: kiểm tra độ uốn trên mẫu; Dây thép nên uốn cong ra ngoài ống áo, không phải ở miệng nòng.
Sợi bên ngoài thùng
Thường là một lỗ ống quá lớn so với dây dẫn, đôi khi là dây xoắn bị ép vào. Các sợi nằm ngoài nòng súng không mang dòng điện và bị ăn mòn trước.
Trên nhôm thì tình trạng còn tệ hơn: các sợi lộ ra bị oxy hóa và lực cản khớp nối tăng lên dù bản thân cái kẹp vẫn còn tốt.
Bắt nó bằng: Kiểm tra trực quan tại lối vào dây, trước khi mối nối được cách điện hoặc bọc vỏ.
Kiểm tra định kỳ thực sự cần gì
Ba lần kiểm tra, được thực hiện trên một mẫu mỗi ca thay vì trên mọi khớp:
- Trực quan — độ sâu bóp, tình trạng đường may, hình dáng, các sợi ở lối vào.
- Kích thước — chiều cao hoặc chiều rộng bấm theo thiết lập của dụng cụ cho kích thước đầu cuối đó.
- Cơ học — kiểm tra kéo đến giá trị kéo cho kích thước dây.
Bản thân dụng cụ cũng cần kiểm tra: tình trạng khuôn, nhả bánh xăng, và xem dấu khuôn có khớp với công việc hay không. Ratchet nhả sớm là nguyên nhân âm thầm gây ra hàng loạt kẹp dưới chân.
Tất cả những điều này không mất nhiều thời gian. Điều nó ngăn chặn là phiên bản tốn kém của cùng một cuộc trò chuyện, được thực hiện với khách hàng thay vì với tổng đài viên.